Dentro de una caja de control sellada a 120°C, la fuerza de atracción de un electroimán disminuyó casi un 35% después de dos horas de energización continua. Esto no es un caso especial de degradación del material, sino el resultado físico inevitable de la interacción entre la resistencia térmica y la saturación del circuito magnético. Lo que observamos en el campo es que muchos compradores, al seleccionar modelos, se basan únicamente en las especificaciones estáticas a temperatura ambiente, lo que lleva a que los equipos se detengan con frecuencia debido a una potencia insuficiente durante su funcionamiento real.
El hito tecnológico de los fabricantes de electroimanes en Taiwán: límites físicos desde el aumento de temperatura y la saturación del circuito magnético
La esencia de un electroimán es un convertidor electromagnético que transforma la energía eléctrica en energía magnética. Su limitación física central reside en que la resistividad del hilo de cobre aumenta con la temperatura. Cuando la corriente pasa a través de la bobina, el calor Joule provoca un aumento de la temperatura de la bobina, lo que a su vez incrementa la resistencia.
Resistencia térmica y cambio en la resistividad del hilo de cobre en las especificaciones OEM de electroimanes
¿Por qué muchos compradores, al revisar las especificaciones, solo se fijan en la fuerza de atracción inicial a temperatura ambiente, pero ignoran la fuerza de retención una vez que la temperatura de trabajo ha alcanzado un estado estable? Esto es como en un pasillo abarrotado: cuanto más estrecho es el pasillo, más lenta es la velocidad del flujo de personas; una vez que la densidad de flujo magnético en el circuito magnético alcanza la saturación, aumentar la corriente ya no puede generar más fuerza magnética.
En comparación con las fábricas convencionales que solo estiman con fórmulas empíricas, los fabricantes con profundas capacidades de análisis físico simulan el punto de saturación del circuito magnético mediante el Análisis de Elementos Finitos (FEA), asegurando que el núcleo de hierro no entre en estado de saturación prematuramente bajo corrientes extremas.
Una atenuación de la fuerza de atracción del 30% suele ocurrir cuando el aumento de temperatura de la bobina alcanza los 80°C, momento en el que la resistencia del hilo de cobre aumenta aproximadamente un 32%, lo que provoca una disminución proporcional de la corriente.
Debemos admitir que ningún fabricante puede violar las leyes de la termodinámica, pero un diseño excelente puede retrasar la atenuación optimizando las vías de disipación de calor y la sección transversal del circuito magnético.
Bajo condiciones de energización continua con temperaturas de trabajo superiores a 80°C, la atenuación de la fuerza de atracción de un electroimán depende principalmente de la resistencia térmica de la bobina y de la intensidad de inducción magnética de saturación del material del circuito magnético, y no simplemente del voltaje de entrada.
¿Cómo evaluar el diseño del circuito magnético de un electroimán ODM? La clave reside en el control del magnetismo remanente y el entrehierro
Al desmontar un electroimán que ha fallado debido a una liberación lenta, a menudo encontramos una pequeña cantidad de flujo magnético residual en la superficie del entrehierro (Air Gap); esto es precisamente el magnetismo remanente (Residual Magnetism) en acción. Cuando el sistema de control envía una señal de desconexión, el núcleo de hierro no puede restablecerse a tiempo debido a la fuerza de atracción generada por el magnetismo remanente, lo que provoca un retraso en el movimiento mecánico.
El magnetismo remanente es el estado de magnetización que los materiales ferromagnéticos conservan después de que el campo magnético desaparece, y directamente provoca que el electroimán no pueda restablecerse a tiempo tras la desconexión. Para resolver este problema, los fabricantes deben ejercer un control preciso en la selección de materiales y en los procesos de fabricación.
Estándares de medición física para la eliminación del magnetismo remanente y el tiempo de desmagnetización
¿Cómo debemos evaluar la capacidad de un fabricante para controlar el magnetismo remanente? La clave reside en si disponen de equipos completos para el tratamiento de recocido (Annealing) y medios de prueba de propiedades magnéticas.
Las fábricas de procesamiento ordinarias solo dependen de la compensación por resorte para superar forzadamente el magnetismo remanente, mientras que los equipos de I+D profesionales abordan el problema desde el proceso de recocido del material y el control del grosor de las arandelas no magnéticas, reduciendo fundamentalmente el impacto físico del magnetismo remanente.
Una desviación de 10 micras (μm) en el grosor del revestimiento no magnético es suficiente para provocar fluctuaciones de decenas de milisegundos en el tiempo de liberación de la desconexión, lo que resulta fatal en aplicaciones de clasificación de alta velocidad o cierres de seguridad.
Aunque aumentar el entrehierro puede reducir eficazmente la fuerza de atracción del magnetismo remanente, esto inevitablemente disminuye la fuerza de atracción inicial, lo que representa un desafío técnico que pone a prueba la capacidad de equilibrio del fabricante.
Indicadores de prueba de electroimanes indispensables para las auditorías de compra: respuesta dinámica y degradación de la vida útil
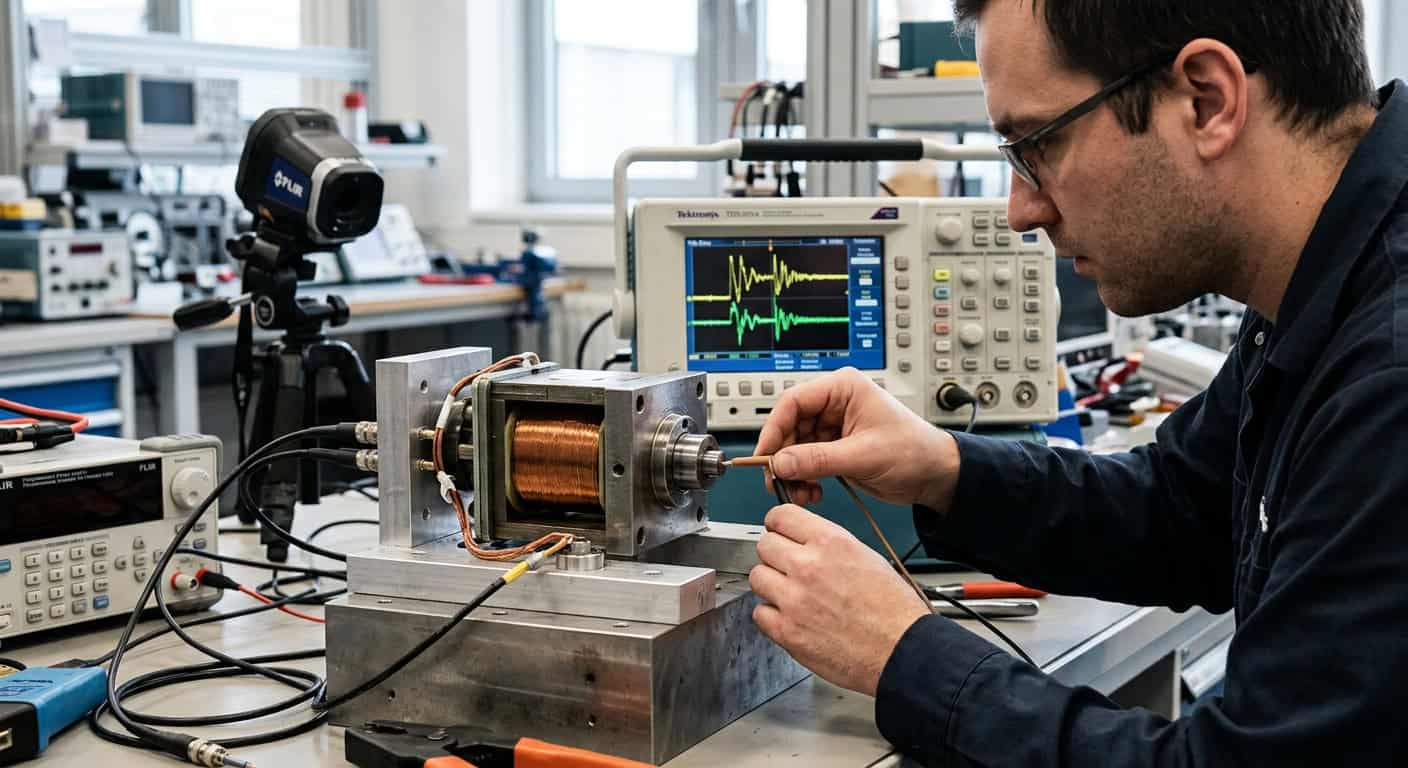
Cuando observamos la respuesta dinámica en el sitio de prueba, la forma de onda de la corriente en el osciloscopio a menudo puede revelar la interacción más real entre el mecanismo y el campo magnético. Cuando el núcleo de hierro comienza a moverse, la inductancia de la bobina experimenta un cambio abrupto, formando un valle pronunciado en la forma de onda de la corriente.
La respuesta dinámica no solo determina la velocidad de operación del electroimán, sino que también refleja los cambios de inductancia y el efecto de las corrientes de Foucault (Eddy Current) durante el movimiento del núcleo de hierro. Los fabricantes excelentes utilizan esta forma de onda para diagnosticar si el núcleo de hierro presenta fricción mecánica o problemas de diseño irrazonable del circuito magnético.
Al realizar una auditoría de proveedores, ¿exigimos que nos proporcionen gráficos completos de la forma de onda de la corriente dinámica, en lugar de solo datos de fuerza de atracción estática?
Las fábricas de segunda categoría solo ofrecen garantías verbales sobre el número de ciclos de vida útil, mientras que los fabricantes de primera categoría pueden presentar gráficos de la curva de degradación de la vida útil bajo diferentes aumentos de temperatura y cargas.
Una prueba de vida útil cíclica de 10 millones de ciclos solo tiene sentido si se realiza bajo condiciones específicas de frecuencia y carga; de lo contrario, los datos de las pruebas sin carga carecen de valor de referencia.
Aunque las pruebas de alta frecuencia pueden acortar el ciclo de I+D, no pueden simular completamente el riesgo de corrosión del material y atascos causados por la humedad ambiental después de un largo período de inactividad.
| Elemento de Auditoría | Fabricante Básico (OEM) | Fabricante de I+D (ODM) |
|---|---|---|
| Capacidad de diseño de circuito magnético | Solo depende de los planos del cliente para la fabricación | Capacidad de simulación FEA y optimización de circuito magnético |
| Proceso de control de magnetismo remanente | Sin tratamiento de recocido, solo compensación por resorte | Tratamiento de recocido de precisión y control exacto del entrehierro |
| Estándar de prueba de aumento de temperatura | Solo realiza pruebas cortas a temperatura ambiente | Proporciona curvas de equilibrio térmico y pruebas de aumento de temperatura límite |
| Medición de respuesta dinámica | Sin equipo de medición | Proporciona formas de onda de corriente de osciloscopio y análisis de tiempo de operación |
Cómo establecer un mecanismo eficiente de toma de decisiones y auditoría para la compra de electroimanes en Taiwán
Frente a las diversas necesidades de personalización, el equipo de compras necesita un marco de decisión basado en evidencia física, en lugar de dejarse guiar por elaboradas narrativas de marketing. Al evaluar a los proveedores, debemos exigirles directamente que muestren datos de prueba reales y equipos de I+D.
La práctica de Shih Shin Technology (世僖科技) en casos similares es incluir la prueba de equilibrio térmico del electroimán, el tiempo de liberación del magnetismo remanente y la forma de onda de respuesta dinámica en la inspección de salida estándar de fábrica, asegurando que cada lote de productos mantenga un rendimiento físico estable bajo condiciones extremas.
¿Está preparado para revisar las especificaciones de compra existentes e incluir estos indicadores físicos clave en la próxima ronda de evaluación de proveedores?
- Tasa de cambio del aumento de temperatura de la resistencia de la bobina y tiempo de equilibrio térmico
- Intensidad de inducción magnética de saturación del material del circuito magnético y datos de simulación FEA
- Tiempo de liberación del magnetismo remanente y magnitud de la fuerza remanente después de la desconexión
- Control del material y tolerancia de espesor de las arandelas de entrehierro no magnéticas
- Forma de onda de corriente de respuesta dinámica y consistencia del tiempo de operación
- Resistencia de aislamiento y rigidez dieléctrica de la bobina bajo condiciones extremas
- Curva de degradación de la vida útil bajo diferentes cargas y frecuencias
- Grado de protección contra polvo y agua e informe de prueba de niebla salina
- Trazabilidad del material y cumplimiento ambiental RoHs/REACH
- Consistencia entre el muestreo personalizado y el control de calidad de la producción en masa
La elección de un fabricante de electroimanes no debe limitarse a la negociación de precios y plazos de entrega, sino que debe profundizar en la lógica subyacente del diseño físico y el control del proceso. Solo al cuantificar indicadores clave como el aumento de temperatura, el magnetismo remanente y la respuesta dinámica, se puede garantizar que el producto final demuestre una fiabilidad impecable en el mercado.
Se recomienda que el equipo de compras, en su próxima solicitud de presupuesto, solicite al proveedor un informe de prueba de atenuación de la fuerza de atracción a una temperatura de trabajo de 80°C, como primer paso para evaluar su capacidad técnica.