
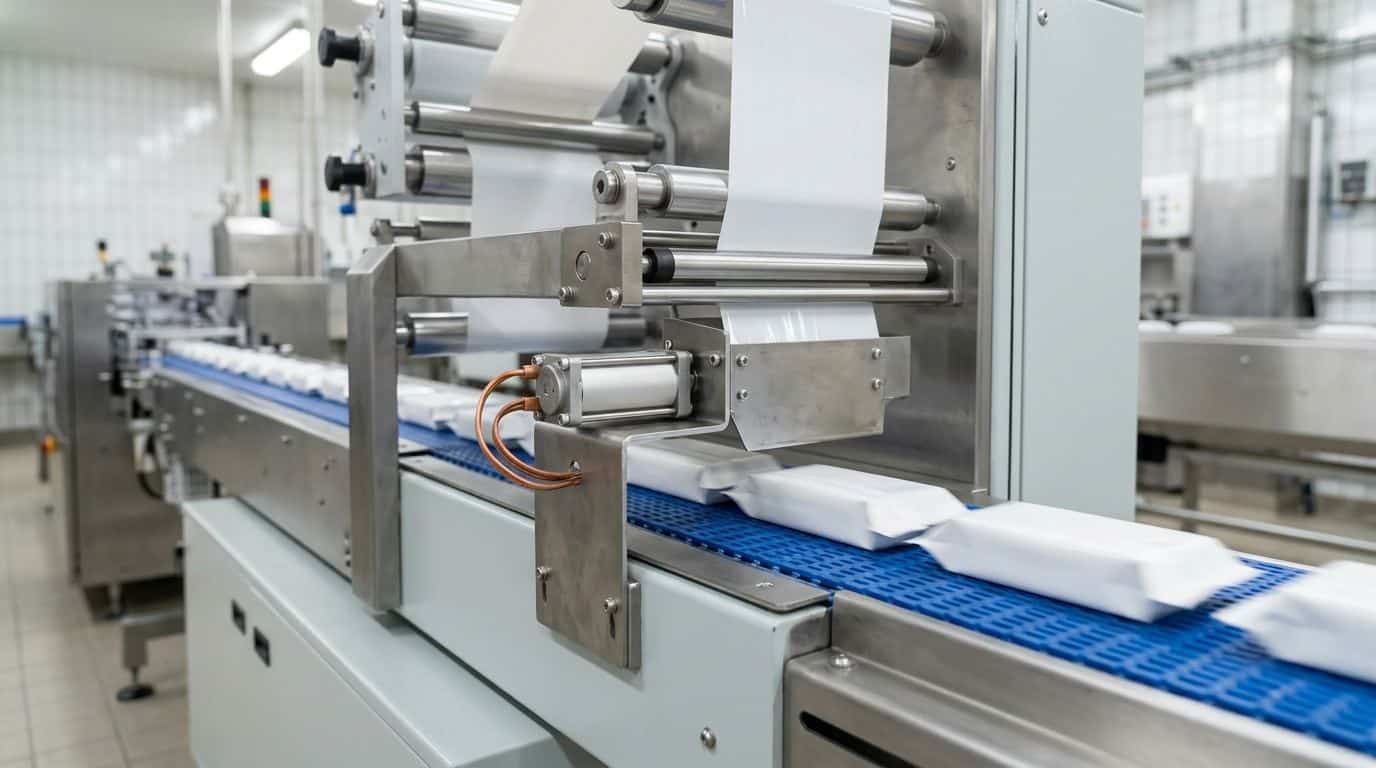
En la maquinaria de envasado, la restricción que determina la selección del solenoide casi nunca es la fuerza máxima: es la frecuencia de ciclo combinada con el balance térmico que esta genera. Una máquina que funciona a 120 ciclos por minuto le da a cada bobina 500 ms de tiempo de ciclo total, y si el solenoide está energizado durante 200 ms de este, se trata de un ciclo de trabajo del 40% a alta repetición. La fuerza es fácil de satisfacer. Soportar el calor y estabilizarse lo suficientemente rápido como para no desfasar el siguiente ciclo es lo que reduce las opciones.
¿Cuáles son las cuatro restricciones específicas de las líneas de embalaje?
| Restricción | Por qué es crítica aquí | Qué especificar debido a ello |
|---|---|---|
| Frecuencia de ciclo | El tiempo de ciclo define la ventana de enfriamiento disponible entre operaciones | Tiempo real de activación y tiempo de reposo en milisegundos, no un porcentaje de ciclo de trabajo |
| Tiempo de estabilización | El rebote del émbolo al final de la carrera desfasa el registro en el siguiente ciclo | Ventana de estabilización admisible y si se requiere un tope amortiguado o con amortiguación |
| Lavado y polvo | Las líneas de alimentos y bebidas se lavan con agua; las de productos secos generan polvo fino | Requisito de estanqueidad y si el émbolo se desplaza en un tubo sellado |
| Dirección de falla | La pérdida de energía a mitad del ciclo no debe atascar la banda continua ni dejar caer el producto | Hacia qué extremo del recorrido debe fallar el mecanismo y si el retorno por resorte es suficiente |
¿Por qué la frecuencia de actuación es más crítica que la fuerza de atracción máxima?
Por qué la frecuencia de actuación es más crítica que la fuerza de atracción máxima
Un solenoide seleccionado puramente en función de la fuerza de atracción suele ser un bastidor pequeño que opera cerca de sus límites, ya que los requisitos de fuerza en las aplicaciones de embalaje (mover compuertas, accionar cuchillas, activar desviadores) no suelen ser muy altos. Sin embargo, la masa térmica y el área superficial de disipación de calor de un bastidor pequeño también son relativamente reducidas, por lo que las mismas pérdidas en la bobina generarán un aumento de temperatura mucho mayor que en un bastidor grande.
A bajas tasas de repetición, esto nunca se hace evidente. A 100 ciclos por minuto, la bobina no tiene tiempo de disipar el calor entre actuaciones y alcanzará el equilibrio térmico a un nivel muy superior al indicado en las especificaciones nominales; la frecuencia de actuación por sí sola agota el margen de aislamiento. Por eso, la primera pregunta correcta es «¿cuántos ciclos por minuto y cuánto tiempo energizado cada vez?», y no «¿cuánta fuerza de atracción necesito?». En el artículo sobre clases de aislamiento se detallan las fórmulas para convertir estos valores en aumentos de temperatura.
Tiempo de estabilización y problemas de posicionamiento
La maquinaria de embalaje no solo requiere que el émbolo «llegue a su posición», sino que también se «detenga». Un émbolo sin amortiguación rebotará al chocar contra el tope mecánico; si el siguiente producto llega antes de que el rebote se atenúe por completo, el efecto aguas abajo se manifestará en posiciones inconsistentes, desviaciones en el sellado o compuertas que ocasionalmente dejan pasar dos artículos.
Las soluciones económicas son mecánicas: superficies de tope más suaves, amortiguación mediante orificios calibrados o aceptar una carrera ligeramente más larga para que el émbolo llegue con menor energía. La solución costosa es un servomecanismo. Si la verdadera necesidad es «controlar la posición del émbolo a lo largo de toda la carrera» y no solo en los dos extremos, entonces se trata del requisito de un motor; la guía comparativa de selección explica dónde se encuentra este límite.
Lavado, polvo y lo que realmente debe significar el «sellado»
El embalaje se divide en dos entornos adversos, y cada uno requiere soluciones opuestas. Las líneas húmedas se lavan con detergentes y, a veces, con agua caliente a presión, donde la vía de fallo es la infiltración a través del orificio del émbolo y la salida de los cables. Las líneas secas —polvos, gránulos, residuos de papel— implican la acumulación de polvo abrasivo en la holgura del émbolo, lo que incrementa gradualmente la fricción hasta que el retorno ya no completa toda la carrera.
Ambos casos apuntan al «tipo tubular, donde el émbolo opera dentro de un tubo cerrado» en lugar del tipo de bastidor abierto, aunque por motivos diferentes: uno es para lograr estanqueidad y el otro es para alejar las superficies de deslizamiento de la trayectoria de contaminación. Para saber cómo correlacionar los grados de protección con las condiciones reales de lavado, la guía sobre lo que certifican IP65 e IP67 lo explica con mayor detalle. La guía de familias de productos detalla qué series son adecuadas para cada caso. Si el bastidor que necesita no cuenta con un grado de protección estándar disponible, ese es el punto de partida habitual para el desarrollo a medida.
¿Cuál es el fallo que realmente detiene la línea de producción?
El fallo costoso en el envasado rara vez es una bobina quemada. Es un émbolo que deja de retornar por completo, ya que un retorno parcial aún activa el sensor mientras deja el mecanismo ligeramente fuera de posición. La línea sigue funcionando y produce paquetes defectuosos hasta que alguien se da cuenta. Para cuando se diagnostica, la cantidad de piezas rechazadas es grande.
Dos mecanismos lo provocan: la contaminación en la holgura del émbolo y el magnetismo residual que retiene el émbolo tras un período prolongado de energización. Ambos empeoran con el número de ciclos en lugar de con la edad del componente, por lo que aparecen semanas después de la puesta en servicio. El artículo sobre fallos de liberación explica cómo distinguirlos y cómo solucionar cada uno. Cuando el síntoma es diferente, el centro de resolución de problemas asigna seis síntomas a sus causas.
Determine estos cinco parámetros antes de definir las especificaciones
Casi todas las fallas de solenoides en maquinaria de embalaje se deben al calor y a los tiempos, y ambos pueden calcularse, siempre que se cuente previamente con los siguientes datos.
- Ciclos por minuto + milisegundos de energización por activación: ambos son indispensables para calcular el calor. Indicar únicamente el número de ciclos no permite dar una respuesta: un mismo solenoide energizado 20 ms cada 500 ms puede operar indefinidamente, pero con 300 ms de energización se sobrecalentará.
- Temperatura ambiente en el punto de instalación: no la temperatura de la nave industrial. Si entre dos máquinas idénticas a la misma velocidad una opera sin problemas y la otra se sobrecalienta, esta suele ser la segunda causa más común.
- Si el mecanismo se detiene en algún extremo entre ciclos y durante cuánto tiempo: si permanece detenido varios segundos o más, un modelo de retención magnética resulta rentable; en máquinas que retornan de inmediato tras un pulso breve, no hay calor de retención que disipar, por lo que un accionamiento bipolar más complejo no aportará ninguna ventaja.
- Tiempo de estabilización y tolerancia de posicionamiento aceptables: si la tolerancia es más estricta que el margen de estabilización alcanzable, dicho requerimiento sobrepasa lo que un actuador de dos posiciones puede ofrecer; es fundamental saberlo antes de comprar.
- Condiciones reales de exposición a lavados y polvo: ¿se trata de chorros de agua, inmersión o agentes de limpieza? ¿La protección debe resolverse a nivel de componente o a nivel de gabinete? Especifíquelo con claridad y no asuma que una serie en particular lo cubre por defecto.
Envíenos estos cinco datos y la selección del modelo ya no será cuestión de adivinar.
Cómo especifica Shih Shin Technology para altas frecuencias de ciclo
Casi todas las averías de los electroimanes en las líneas de embalaje ocurren por la misma causa: el calor. Y el calor se puede calcular, siempre que se disponga primero de los ciclos por minuto y de los milisegundos de cada energización. Utilizamos estos dos valores junto con la temperatura ambiente del punto de instalación para determinar si el bastidor estándar puede resistir; si no lo soporta, entonces abordamos la personalización, en lugar de vender primero una unidad y esperar a ver.
Dos números más útiles que cualquier valor de fuerza de atracción
En las líneas de envasado, casi todos los electroimanes fallan por sobrecalentamiento, no por falta de fuerza. Y el calor se puede calcular, siempre y cuando sepamos qué está haciendo la máquina en la práctica.
Por eso siempre preguntamos primero dos datos: cuántos ciclos por minuto y cuántos milisegundos permanece energizada la bobina en cada ciclo. Ambos deben considerarse juntos para tener sentido; indicar solo el número de ciclos no permite calcularlo. A esto se suman la temperatura ambiente en el peor de los casos en el punto de instalación, la fuerza requerida bajo la carrera de trabajo y si se trata de una línea con lavado por agua o con mucho polvo.
Envíe estos dos datos junto con los demás requisitos a info@solenoids.com.tw o mediante el formulario de solicitud de cotización (RFQ); solemos responder en un plazo de 24 a 48 horas en días hábiles, adjuntando el aumento de temperatura estimado para su frecuencia de operación y las series correspondientes. Si aún está seleccionando el modelo, consulte primero la guía general de selección de electroimanes.


