
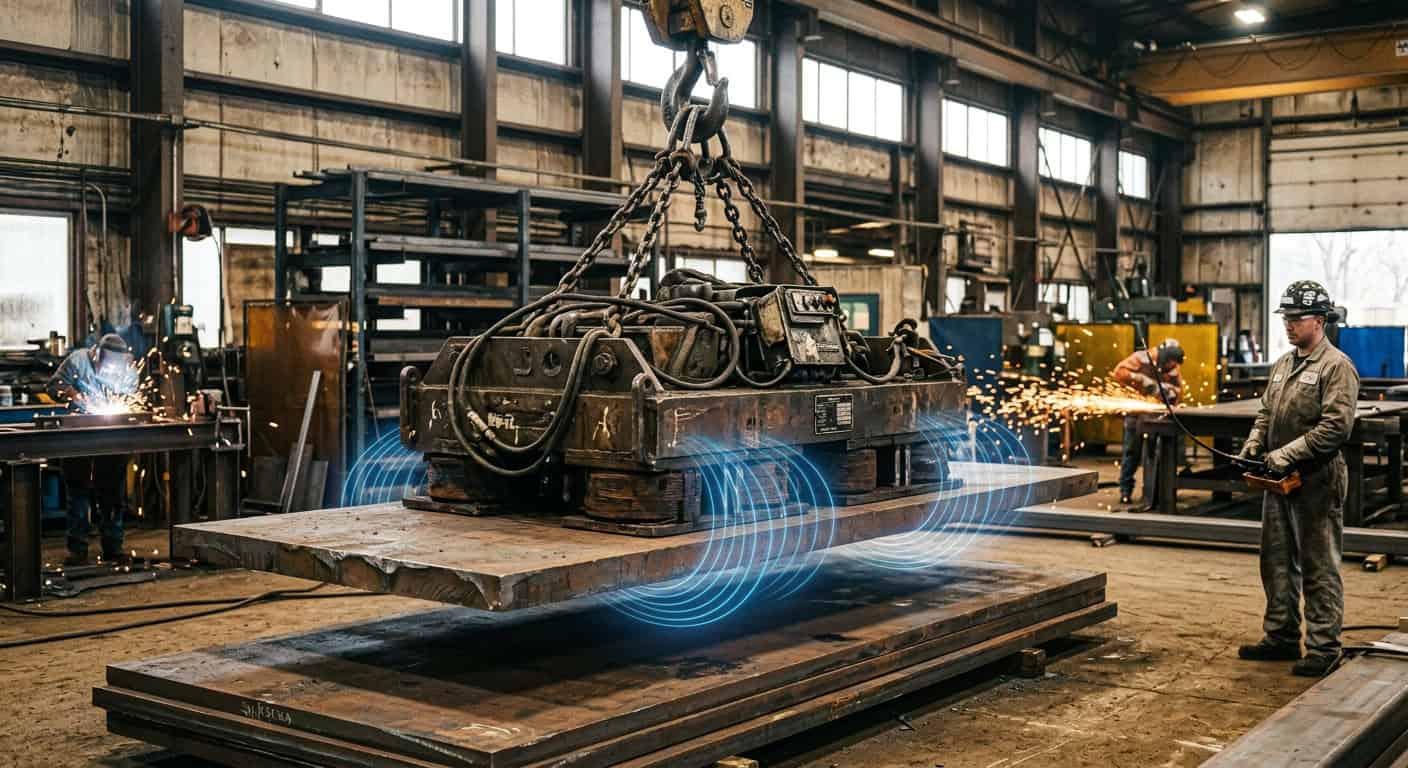
Beaucoup de gens pensent qu’un mandrin magnétique, s’il est spécifié pour une charge de 2 tonnes, peut soulever une plaque d’acier de 2 tonnes de manière stable. Cependant, dans un environnement de travail réel, le brouillard d’huile dans l’air et la couche d’oxyde à la surface de la pièce réduisent souvent considérablement ce sentiment de sécurité. Le dessin technique indique la force de traction maximale dans des conditions idéales, mais lors de la manipulation réelle, la sécurité ne dépend pas de la « force d’aspiration la plus forte », mais de la manière dont le système gère ces variables physiques « non idéales ».
Peur de la perte de magnétisme : compromis de conception entre la protection contre les coupures de courant et la technologie de maintien magnétique
Lors de la conception de mandrins électromagnétiques (Electro-magnetic Chuck), notre première considération est souvent la sécurité en cas de coupure de courant. Les mandrins électromagnétiques purs traditionnels dépendent d’un courant continu pour maintenir le champ magnétique, ce qui signifie qu’en cas de panne de courant ou de dommage aux lignes électriques dans l’usine, la force d’adhérence tombe immédiatement à zéro. Pour compenser ce défaut inhérent, de nombreux ingénieurs choisissent d’ajouter un système d’alimentation sans interruption (UPS), mais cela augmente les coûts de maintenance et la complexité du système.
Lors de la manipulation de matériaux ferromagnétiques lourds, la sécurité du système ne doit pas reposer sur la stabilité de l’alimentation électrique, mais sur les propriétés physiques du circuit magnétique.
C’est pourquoi les mandrins « électro-permanents » sont le premier choix dans les situations où les exigences de sécurité sont élevées. Leur logique de conception utilise le courant pour « commuter » la direction du circuit magnétique des aimants permanents internes. L’électricité n’est nécessaire qu’au moment de l’aspiration et du relâchement. Pendant le transport, même si la fiche est débranchée, le magnétisme persiste. Il ne s’agit pas d’une simple considération d’économie d’énergie, mais d’une élimination fondamentale du risque de chute accidentelle. Cependant, cette conception présente également des compromis, par exemple, le réglage de la force de pénétration pour les tôles minces n’est pas aussi flexible que celui des mandrins purement électromagnétiques. Lors de la sélection, un compromis doit être fait entre « sécurité absolue » et « flexibilité d’utilisation ».
Le conflit sous la surface : pourquoi un interstice de 0.1mm peut entraîner une perte de 50% de la force de traction
Les données que vous voyez dans les spécifications sont généralement mesurées sur des tôles d’acier à faible teneur en carbone polies. Dans la réalité, la rugosité de la surface de la pièce, la calamine ou même la peinture, créent de minuscules entrefer (Air Gap). L’efficacité de la transmission des lignes de force magnétique dans l’air est extrêmement faible, un interstice de 0.1mm est suffisant pour provoquer une chute drastique de la force d’aspiration. Il ne s’agit pas d’un défaut du mandrin, mais d’une conséquence inévitable des lois de la physique.
| Facteurs d’influence | Mandrin électromagnétique traditionnel (EM) | Mandrin magnétique électro-permanent (EP) |
|---|---|---|
| Sécurité en cas de coupure de courant | Dépend d’une alimentation de secours, sinon la force d’aspiration disparaît immédiatement | Sécurité intrinsèque, le magnétisme reste inchangé après une coupure de courant |
| Contrôle du magnétisme résiduel | Démagnétisation précise possible grâce au courant inverse | Le processus de démagnétisation est plus complexe, susceptible de laisser des résidus sur certains aciers |
| Risque de déformation thermique | La bobine est constamment sous tension, l’élévation de température peut entraîner une micro-déformation de la pièce | Uniquement sous tension momentanément, ne génère presque pas de chaleur |
Outre l’état de surface, l’épaisseur de la pièce est également cruciale. Si la plaque d’acier est trop mince, les lignes de force magnétique traverseront directement la pièce pour atteindre la couche d’air à l’arrière, empêchant la formation d’un circuit magnétique fermé efficace, et la force d’adhérence diminuera considérablement. Il est généralement recommandé que l’épaisseur de la pièce soit au moins supérieure à la moitié de l’entrefer du mandrin (Pole Pitch). Si votre usine doit manipuler fréquemment des tôles minces de moins de 10mm et que vous avez choisi un mandrin magnétique puissant à grand entrefer, ce n’est pas seulement un gaspillage d’efficacité, mais aussi un risque pour l’opérateur.
La variable de température ignorée : la résistance interne de la bobine et les réactions en chaîne de l’effet de magnétisme résiduel
La température de la bobine est un tueur invisible de la performance du mandrin. Après une longue période de mise sous tension des mandrins électromagnétiques purs, la résistance interne de la bobine augmente avec la température. Selon la loi d’Ohm, cela entraîne une diminution du courant, affaiblissant ainsi l’intensité du champ magnétique. Lorsque la température de la bobine passe de 20°C à 80°C, la force d’aspiration peut avoir diminué de plus de 15% en toute discrétion. Cette diminution est lente et difficile à détecter, et n’est souvent révélée qu’après un accident de glissement.
Le magnétisme résiduel est une autre préoccupation en matière de sécurité. Une fois le transport terminé et l’alimentation coupée, certaines pièces en acier à haute teneur en carbone conservent une partie de leur magnétisme interne, ce qui fait que la pièce « colle » au mandrin et ne peut pas être relâchée. Si l’on tente de la retirer de force avec une grue, cela peut endommager le mandrin ou faire rebondir la pièce. Un contrôleur bien conçu doit avoir une fonction de « démagnétisation inverse automatique », qui utilise un ensemble d’impulsions de courant à polarité rapidement inversée et décroissante pour perturber les domaines magnétiques à l’intérieur de la pièce. Ce n’est pas seulement pour faciliter le déchargement, mais aussi pour garantir que le circuit magnétique puisse être établi précisément à partir de zéro lors de la prochaine prise.
Dans la conception des circuits magnétiques, l’entrefer du mandrin doit correspondre à l’épaisseur de la pièce, sinon les lignes de force magnétique ne pourront pas former un circuit fermé complet, ce qui entraînera une chute brutale de la force d’aspiration de plus de 40%. Il s’agit d’un phénomène physique irréversible qui ne peut être compensé par une simple augmentation du courant. Une augmentation forcée du courant ne ferait qu’accélérer le vieillissement de la bobine et provoquerait la défaillance de la couche isolante à haute température.
Établir une ligne de défense pour la manutention : la méthode de vérification tridimensionnelle avant l’entrée en production
Pour optimiser la sécurité de la manutention sur la ligne de production, il ne faut pas se fier uniquement à la force de traction nominale du mandrin lui-même. Nous recommandons qu’avant l’introduction de l’équipement, une évaluation complète du matériau de la pièce, de l’état de surface et de la fréquence de fonctionnement soit effectuée. Plus la teneur en carbone de l’acier est élevée, plus la perméabilité magnétique est faible et plus la force d’aspiration est faible ; l’augmentation des composants d’alliage tels que le manganèse ou le chrome interférera également de manière significative avec la formation du circuit magnétique. Si ces variables ne sont pas clarifiées au stade de l’achat, les risques opérationnels ultérieurs seront difficiles à estimer.
Shih Shin Technology (世僖科技), lors du traitement de cas similaires, priorise la confirmation de la répartition de l’épaisseur des pièces du client et la fréquence de manutention, et simule l’impact de l’entrefer sur la force de traction en fonction de l’environnement réel. Nous avons constaté que, plutôt que de poursuivre aveuglément une puissance élevée, une configuration de pôle magnétique raisonnable et une logique de démagnétisation de contrôleur complète peuvent réduire plus efficacement les risques opérationnels. C’est comme le système de freinage d’une voiture : il ne s’agit pas seulement de pouvoir s’arrêter, mais aussi de s’arrêter de manière stable et précise, sans laisser de magnétisme résiduel interférer avec l’opération suivante.
En fin de compte, la sécurité d’un mandrin magnétique ne provient pas d’un courant puissant, mais de la maîtrise du degré de contrôle du champ magnétique. Ce n’est que lorsque vous pouvez anticiper les effets de l’atténuation thermique, de l’entrefer et du magnétisme résiduel que la sécurité de la ligne de production est véritablement mise en œuvre. La prochaine fois que vous planifierez un processus de manutention, n’hésitez pas à vérifier l’épaisseur la plus fine de la pièce et la rugosité de sa surface, cela aura plus de valeur de référence que de consulter la force de traction maximale sur la fiche technique.
Veuillez vérifier si la rugosité de surface de votre pièce dépasse Ra 6.3. Si elle dépasse cette valeur, il est recommandé d’augmenter le coefficient de sécurité de 3 fois la norme à plus de 5 fois lors de la sélection du modèle.


