
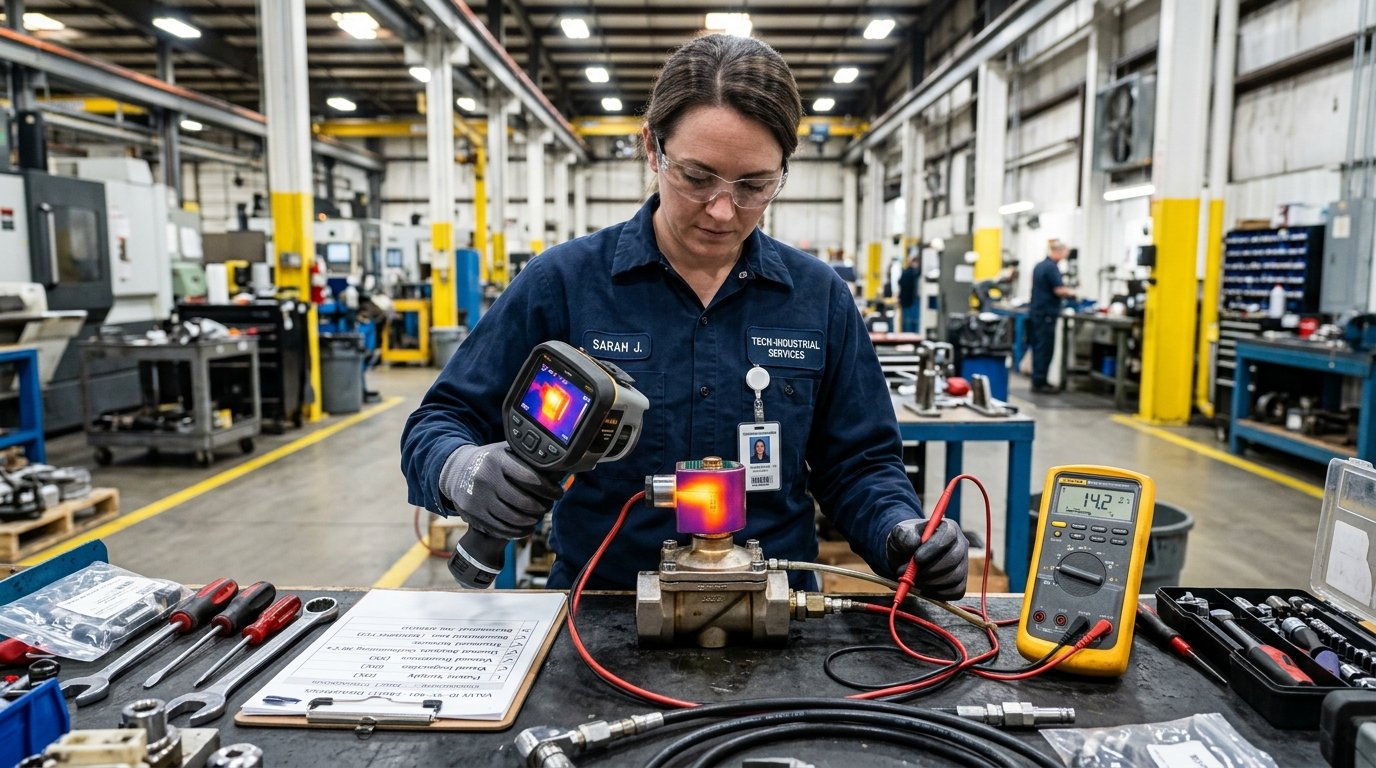
產線運轉到一半,自動化機台突然發出警報停機!
維修技師趕到現場打開電控氣動箱,伸手一摸電磁閥線圈——「哇!燙得根本不能碰!」而且不論 PLC 控制信號怎麼送,氣缸就是紋絲不動。
這時產線主管站在背後不斷看錶催促,現場氣氛緊張到極點。很多剛入行的維修人員遇到這種狀況,往往二話不說直接把整個電磁閥拆下來換新品。結果花了半小時換好新閥,機台通電不到 10 分鐘,新線圈又再次發燙卡死!
電磁閥發燙到底是正常還是異常?卡死不動作究竟是電氣線路燒毀、機械機構卡阻,還是氣源被污染?
這篇文章專為設備維修工程師、機台調機技師與現場廠務人員撰寫。拋開教科書的理論推導,為您整理一套現場 5 分鐘快速自救排查 SOP,只需一把一字起子和三用電錶,就能精準揪出真兇。
產線警報響起!電磁閥摸起來燙手,到底要不要立刻停機?
在動手拆零件前,先建立一個關鍵的工程認知:電磁閥在正常運轉下,本來就會發熱!
電磁閥線圈本質上就是一顆高密度繞製的電感線圈。當持續通電時,銅線本身的直流電阻會將一部分電能轉化為熱能。
- 正常熱平衡(無需驚慌):在 100% 工作週期連續通電下,線圈表面溫度達到 50°C 至 70°C(手感為「溫熱至微燙,但手指能勉強按住 2~3 秒」),屬於標準工業 B 級或 F 級絕緣材料的正常溫升容許範圍。
- 異常過熱(必須立刻斷電處置):如果表面溫度超過 90°C,甚至聞到刺鼻的塑膠焦味、看到環氧樹脂封膠膨脹冒泡、或者手指完全無法觸碰哪怕半秒鐘,這就是異常過熱,線圈內部隨時會因漆包線融化而發生匝間短路。
維修技工隨身裝備:5 分鐘現場故障隔離流程圖
請依循下方診斷流程,逐步將故障縮小至具體組件:
[第 1 分鐘:手動強制開關測試]
│── 氣缸有動作? ──> 【機械正常,問題出在電氣端】(線圈燒毀、無電壓、PLC 接點斷路)
└── 氣缸依然卡死? ──> 【電氣無關,問題出在機械端】(氣壓不足、閥芯被雜質卡死、彈簧斷裂)
│
[第 2-3 分鐘:電氣三要素量測] 拔下插頭,用三用電錶量測插頭電壓與線圈冷態阻值
│
[第 4-5 分鐘:閥芯微動與氣源品質檢驗] 一字起子手感回饋,檢查排水濾杯是否噴出黃色油泥
現場實戰排查詳細步驟:5 分鐘精準定位
第 1 分鐘:用一把一字起子判定是「電氣故障」還是「機械卡阻」
這是資深機修師傅最常用的「黃金判別法」:
- 找到電磁閥端部的手動操作開關(Manual Override,通常是一顆橘色或藍色的小塑膠按鈕或旋鈕)。
- 用一字起子用力向內按壓。
- 現象 A(氣缸立刻換向動作):代表氣壓正常、內部閥芯滑動自如、機械機構 100% 完好!問題完全出在電氣端(線圈燒了、PLC 信號沒送過來、或電線鬆脫)。
- 現象 B(手動按壓依然硬生生卡死無反應):代表問題根本不在線圈!是氣源沒有進來、內部推桿被鐵屑異物卡死、或是復位彈簧斷裂。此時盲目換新線圈只是浪費時間。
第 2 分鐘:量測供電電壓——抓出壓降與電源短路
如果手動有效但通電無效,拔下電磁閥的 DIN 插頭,將三用電錶切換至直流或交流電壓檔:
- 量測插頭端子的實際輸入電壓。若標稱 DC 24V 的電路量出來只有 18V 或更低,代表外部開關電源過載、供電線路過長造成嚴重壓降,導致電磁吸力不足以拉動推桿。
第 3 分鐘:量測線圈電阻——確認匝間短路或開路
將電錶切至電阻檔(Ω),直接量測線圈兩根插針之間的電阻值:
- 阻值顯示無窮大(OL / ∞):線圈內部銅線已徹底燒斷熔開,線圈壽終正寢,必須更換。
- 阻值趨近於零(< 5 Ω):線圈發生嚴重的匝間絕緣崩潰短路,這也是為什麼通電會瞬間跳脫保險絲的原因。
- 標準參考值:一般常見的 DC 24V 工業電磁閥線圈,正常阻值通常在 100 Ω 至 300 Ω 之間(依瓦數不同而異)。
第 4 分鐘:推桿吸合手感與氣隙機械檢查
電磁閥線圈通電時,應該能聽見一聲清脆有力的「嗒!」吸合金屬撞擊聲。
- 如果聽見的是低沉微弱的「嗡嗡聲」或是完全無聲,說明動鐵芯推桿未完全吸合到位。
- 在交流(AC)電磁閥上,如果推桿因異物卡在半途中、無法消除空氣隙(Air Gap),交流阻抗將無法建立,線圈電流會暴增 5 到 10 倍,幾分鐘內就會被活活燒毀!
第 5 分鐘:反查氣源品質——揪出二次燒閥的幕後黑手
如果拆開卡死的舊電磁閥,發現內部閥芯表面佈滿厚厚的乳白色乳化液或黑色黏稠油泥,請立刻走向機台前端的三聯件空氣過濾器(F.R.L.):
- 檢視濾杯是否積水滿溢未排?
- 空壓機冷乾機是否故障?
- 氣源管路中的冷凝水混和空壓機劣質潤滑油,在高溫高壓下劣化成膠狀漆膜,正是導致精密閥芯反覆卡滯、線圈因推桿無法動作而反覆過熱燒毀的罪魁禍首。
產線工程師隨身自救速查表:故障現象、可能真兇與現場急救對策
| 現場故障現象 | 背後真正原因 | 現場 5 分鐘應急處置 | 預防再發防護建議 |
|---|---|---|---|
| 手動按壓有動作,通電完全無反應 | 線圈燒毀斷路、供電電壓不足或 PLC 繼電器 접點老化 | 用電錶量阻值確認線圈好壞,量電壓確認供電 | 換裝耐溫等級更高的線圈並排查電路 |
| 手動按壓卡死,氣缸完全推不動 | 主氣源開關未開、工作壓差不足、或閥芯卡入鐵屑 | 檢查進氣端壓力錶;拆下閥門用高壓風槍反吹清除異物 | 管路前端加裝 40 目以上精密過濾器 |
| 通電時發出連續劇烈的「嗡嗡」震盪聲 | 推桿滑動受阻無法完全閉合氣隙,或電網頻率不穩 | 斷電清潔導向管內部油污,確認復位彈簧未斷 | 若震動頻繁,建議將 AC 線圈改為 DC 24V 控制 |
| 線圈極端燙手(>90°C),換新閥後又再度燒毀 | 氣管冷凝水油泥卡滯推桿,或工作週期超出限制(非 100% ED) | 清理整組氣動迴路油泥,調低通電時間比例 | 換裝世僖支援 100% ED 連續通電的低功耗線圈 |
| 斷電後電磁閥依然漏氣,氣缸無法復位 | 閥座密封橡膠墊老化磨損、或內部殘磁過大導致釋放遲緩 | 輕敲閥體若能復位代表殘磁或黏滯;若持續漏氣需換密封 | 選用高純度導磁合金與防殘磁結構元件 |
世僖科技堅持台灣總部設計、亞洲製造,全系列工業級電磁閥與致動線圈均採用高純度銅線與 H 級耐高溫絕緣封裝材料,具備極佳的散熱效能與抗電壓波動能力,出廠前落實四項電氣指標 100% 逐件全檢。
如果您廠內的自動化設備正面臨頻繁燒閥、閥芯卡死的困擾,歡迎記錄故障閥門的型號與工況照片,與世僖工程團隊展開技術諮詢,我們將協助您徹底排除產線停機隱患。


