在高速自動化產線、半導體分選設備以及光學檢測快門等高節拍致動系統中,機構動作頻率常達到每秒數十次。採用保磁型電磁鐵雖然徹底解決了線圈持續發熱的難題,但在微秒(μs)至毫秒(ms)級的時間尺度下,研發團隊往往會遭遇一項棘手的動態挑戰:
「控制端反向消磁脈衝已發送完畢,電路電流已歸零,為何推桿仍出現數十毫秒的黏滯延遲,無法立即釋放?」
這種動態釋放滯後,並非單純的軟體時序問題,而是鐵磁材料磁滯回線、端面微觀物理接觸以及反向脈衝能量塑形交織而成的系統現象。本文深入剖析影響微秒級釋放速度的 3 大關鍵機構因素,並提供實驗室級示波器調試指南。
1. 動態釋放的物理本質:磁通衰減與殘磁(Remanence)
在傳統電磁鐵中,線圈斷電後磁場隨電感時間常數(L/R)自然衰減;然而在保磁型結構中,磁迴路內部存在高矯頑力永久磁鐵,其磁通始終貫穿整個導磁回路。
當系統通入反向消磁電流時,線圈產生的動態磁場旨在精確抵消永磁體在接觸面產生的工作磁通。但在微觀層面上:
- 軟磁材料的磁滯效應:純鐵或電磁純鐵軛鐵在經歷飽和磁化後,具備固有的殘磁感應強度(Bᵣ)與矯頑力(Hc)。
- 渦流阻尼(Eddy Current Braking):當反向磁場建立時,實心金屬導磁體內部會感應出阻礙磁通變化的渦流,大幅延緩了接觸面淨磁通降至零的速度。
- 端面微間隙表面張力:若環境中存在揮發性潤滑油膜,配合鏡面研磨端面,會產生額外的毛細吸附力與微真空負壓。
上述因素疊加,導致機械吸力的下降速度遠落後於驅動電流的關斷速度。
2. 影響微秒級高速釋放的 3 大關鍵機構因素
為達成穩定小於 5ms(甚至低至微秒級)的極致釋放響應,機構研發必須針對以下 3 大物理維度進行精密控制:
因素一:工作氣隙(Air Gap)與隔磁防黏結構的厚度權衡
當推桿吸合到底時,推桿端面與固定磁極之間的物理氣隙接近零。根據麥克斯韋吸力公式:
F = B^2 cdot S / 2mu_0當距離趨近於零時,哪怕殘磁強度僅有0.05 T,微小面積上依然會產生數百公克的黏滯力,足以抵抗初期的彈簧復位力。
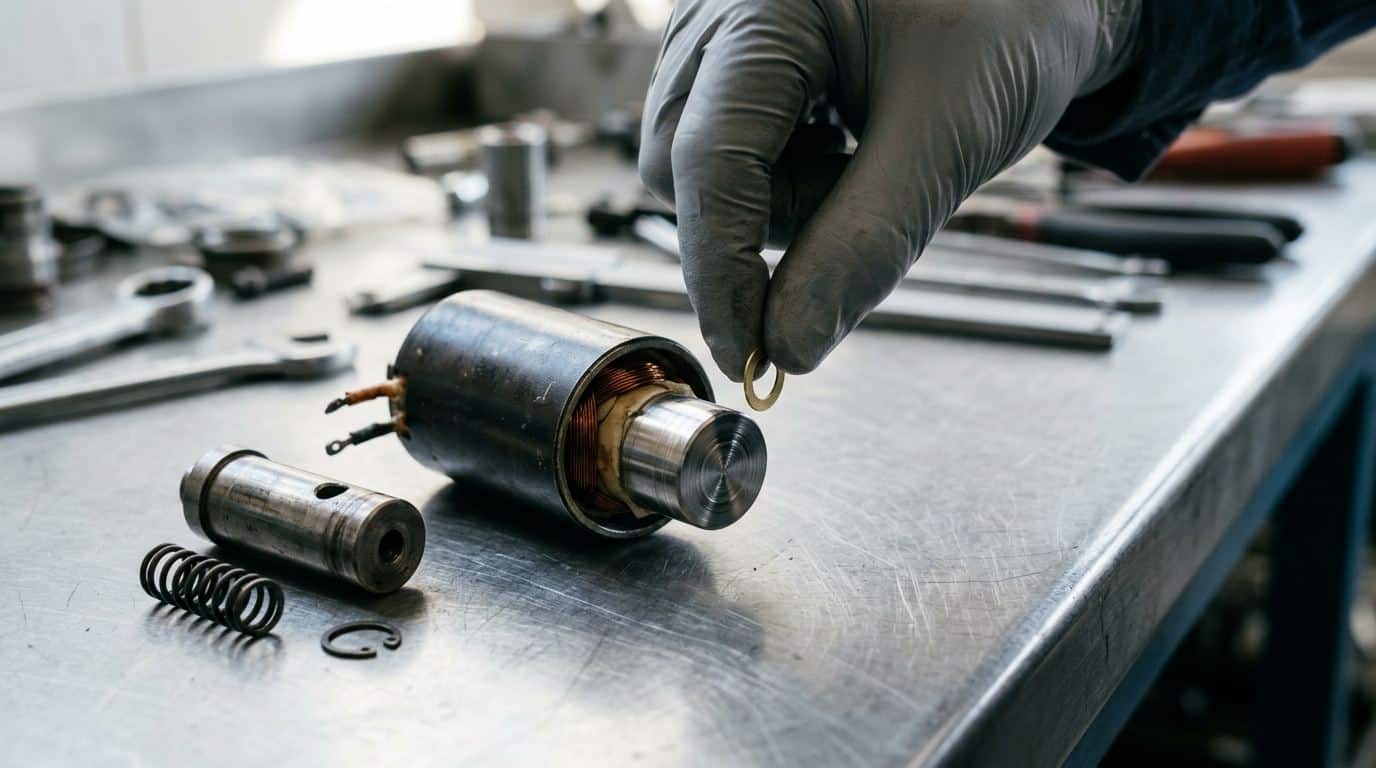
- 工程解法:在極面導入厚度介於0.03 sim 0.08 mm的非導磁隔磁墊片(如精密奧氏體不鏽鋼箔、鈹銅墊圈或高分子耐磨塗層)。
- 參數權衡:隔磁墊片每增加0.01 mm,靜態保持力會微幅下降約 3~5%,但殘磁黏滯力則呈幾何級數衰減,使機械分離響應時間縮短 60% 以上。
因素二:端面微觀幾何紋路與防微真空吸附設計
在無塵室或精密機台中,高平行度的鏡面金屬端面在撞擊貼合瞬間,會將界面空氣徹底排出,形成物理微真空吸盤效應。
- 工程解法:磁極接觸面不採用全平面研磨,改採微米級同心環狀釋壓槽,或設計1^{circ} sim 2^{circ}的微錐度配合面。
- 效果:在釋放分離瞬間,周圍氣體能第一時間沿著均壓通道注入接觸界面,消除負壓與油膜表面張力,確保推桿動作乾脆俐落。
因素三:退磁脈衝的能量塑形與反向充磁陷阱
電氣去磁並非單純「給予反向電壓」。若反向電壓施加時間過長或幅值過高,不僅無法抵消殘磁,反而會使軟磁鐵芯在反方向重新飽和磁化,導致推桿剛脫開極面隨即再次被吸回(二次反向充磁鎖死)。
- 工程解法:採用具備電流斜率控制(di/dt)的專用驅動電路,或在單片機輸出端以 PWM 進行伏秒平衡(Volt-Second Balance)調試,將反向磁場峰值精準限制在消磁工作點。
攻克微秒級時序瓶頸:高響應致動機構的工程護航
在高速分選與高週轉自動化設備中,殘磁引發的釋放延遲往往是整機吞吐量(UPH)難以突破的隱形天花板。世僖科技台灣研發實驗室配備全套高精度動態吸力測試機、雷射位移分析儀與退磁曲線監測系統,專注協助工程團隊從幾何氣隙、材料磁滯與退磁反向脈衝進行深層調校。協同我們亞洲製造基地嚴格的高溫真空退火工藝,確保每一批致動器出廠時皆具備極低的殘留磁化強度與微秒級響應一致性,守護高速設備的極限節奏。