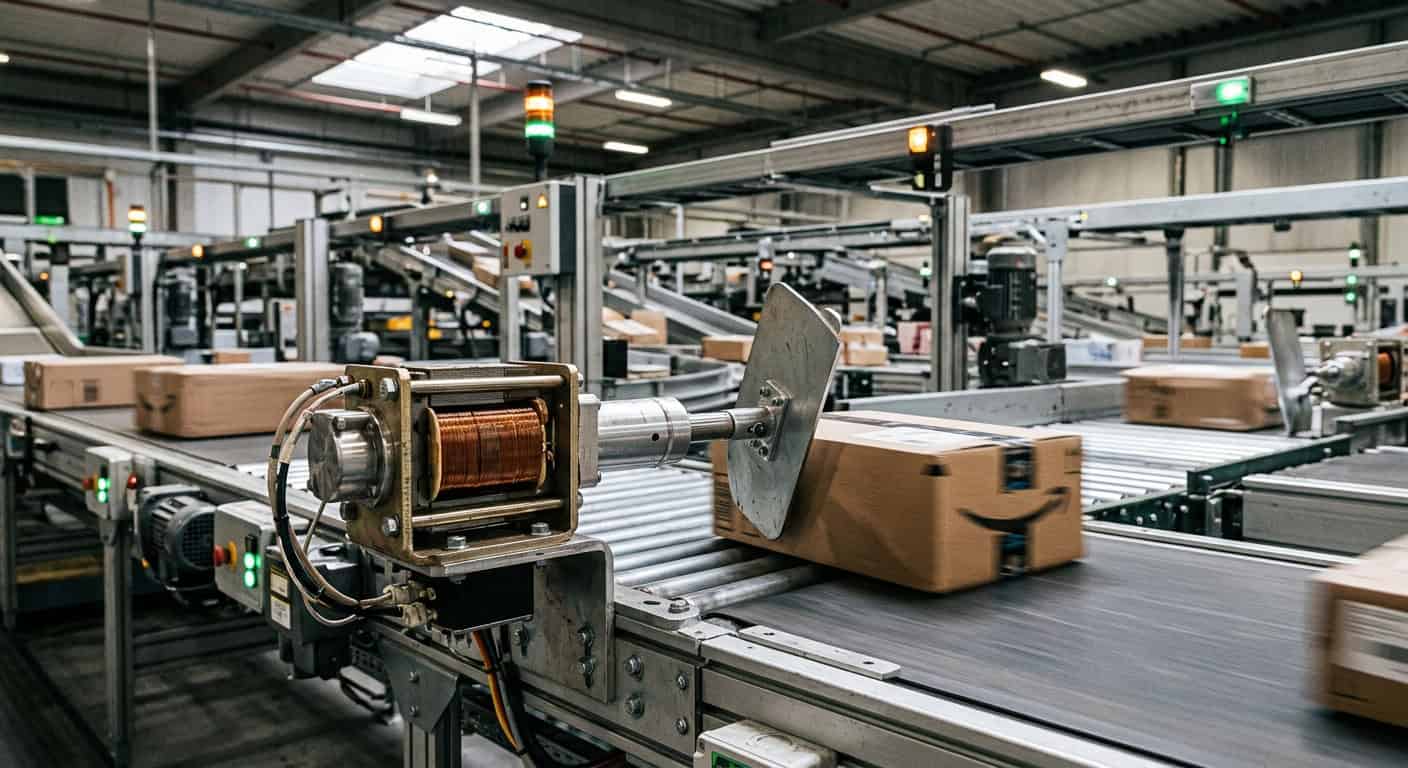
分撥中心的高速分揀線在每小時處理超過八千件包裹時,分流板(Diverter)的每一次擺動都只有不到 50 毫秒(ms)的視窗期。我們在現場觀察到,許多系統在運行初期表現完美,但在連續運作四小時後,電磁致動器的動作開始出現微秒級的延遲,這往往是初期計算忽略了線圈溫升與磁路飽和的連鎖反應。
智慧輸送系統中的電磁致動器推力計算:為何靜態推力不等於動態表現?
工程師在選型時最常參考的是規格書上的「起始推力」,但在自動化物流的動態環境中,這個數值僅具備參考意義。實際的推力(F)與線圈匝數(N)、電流(I)以及氣隙(Air gap, g)的平方成反比,公式表達為 F = (N*I)² * μ0 * A / (2 * g²)。當分流板處於起始位置時,氣隙最大,此時需要的激磁電流最高。
動態響應的關鍵在於克服慣性後的加速度。如果一個 500g 的分流組件需要在 20ms 內完成 15mm 的位移,根據運動學公式 s = 1/2 * a * t²,其加速度需達到 75 m/s²。這意味著電磁鐵除了要克服回位彈簧的 10N 阻力外,還需要額外提供至少 37.5N 的動態推力。若計算時只考慮靜態負載,致動器將無法在預定時間內到位,導致包裹碰撞或誤分揀。
在高速分揀應用中,電磁致動器的有效推力必須預留至少 30% 的餘裕,用以補償因環境溫度升高導致的線圈電阻增加,否則電流下降將直接導致輸出功率縮水。
物流自動化設備中的溫升控制與通電率公式
當輸送系統進入高峰期,電磁致動器可能面臨每分鐘 120 次以上的頻繁動作。這時必須嚴格審視通電率(Duty Cycle, ED%),其計算方式為:ED% = [通電時間 / (通電時間 + 斷電時間)] × 100%。在物流分揀線中,若單次動作通電 100ms,循環週期為 500ms,則 ED% 為 20%。
能量轉換過程中,約有 70% 以上的電能會轉化為熱能。當線圈溫度從 20°C 上升到 85°C 時,銅線的電阻會增加約 25%。根據歐姆定律(V=IR),在電壓不變的情況下,電流會下降 20%,這直接導致推力下降約 36%。這種「熱衰減」現象是導致系統在午後或連續運轉後出錯的主因。解決方案通常不是加大電磁鐵,而是優化驅動電路的過激磁(Over-excitation)設計,在啟動瞬間給予高壓,隨後降至維持電壓以減少熱累積。
| 參數項目 | 冷態(20°C) | 熱態(80°C) | 影響結果 |
|---|---|---|---|
| 線圈電阻 (Ω) | 10.0 | 12.4 | 電阻上升 24% |
| 輸入電流 (A) @24V | 2.4 | 1.93 | 電流下降 19.5% |
| 輸出推力 (N) | 45.0 | 29.2 | 推力損失約 35% |
高速分揀機殘磁問題對循環壽命的影響
另一個隱藏的效能殺手是磁路系統中的「殘磁」(Residual Magnetism)。當電流切斷後,鐵芯內部仍殘留部分磁力,這會產生一個微弱的吸引力,延遲分流板的回位時間。在每秒 3 公尺的皮帶速度下,僅僅 10ms 的回位延遲就足以讓下一個包裹誤觸分流板。我們通常會在銜接面增加非磁性墊片或採用高導磁、低殘磁的合金材料來強制切斷磁路,這雖然會略微降低閉合力,卻是換取高頻響應的必要權衡。
提升自動化物流效率的電磁鐵選型決策模型
面對複雜的智慧物流環境,選型不應只是查表,而是一個多維度的決策過程。首先要確定的是「負載-行程曲線」,確保在行程最遠端仍有足夠的啟動磁力。其次是散熱環境的評估,輸送帶下方的封閉空間往往通風不良,這會加速絕緣材料的老化。如果系統要求零故障運行超過 500 萬次,則必須考慮軸承的耐磨性與內部緩衝機構,避免金屬直接撞擊產生的疲勞裂紋。
世僖科技(Shih Shin Technology)在協助物流系統整合商時,常建議在控制端導入 PWM(脈衝寬度調變)技術。透過動態調整電流,可以在保證分流力道的同時,將線圈平均功耗降低 40% 以上。這種軟硬體結合的方案,比單純選用大尺寸電磁鐵更能有效延長設備的平均無故障時間(MTBF)。真正的效率提升,往往隱藏在這些電路補償與磁路材料的微調之中,而非規格書上的理論數值。
最終,智慧輸送系統的穩定性取決於對物理極限的敬畏。當我們精確掌握了從電流、磁場到機械能的轉換損耗後,自動化物流就不再是充滿變數的黑盒,而是可以被預測與優化的精準科學。選擇具備熱補償能力的方案,並針對殘磁影響進行硬體干預,是確保分揀系統全年無休運行的核心邏輯。
建議針對高頻率動作(>2Hz)的應用,在選型前進行 48 小時的滿載熱平衡測試,並確認殘磁釋放時間需小於總動作週期的 10%。