
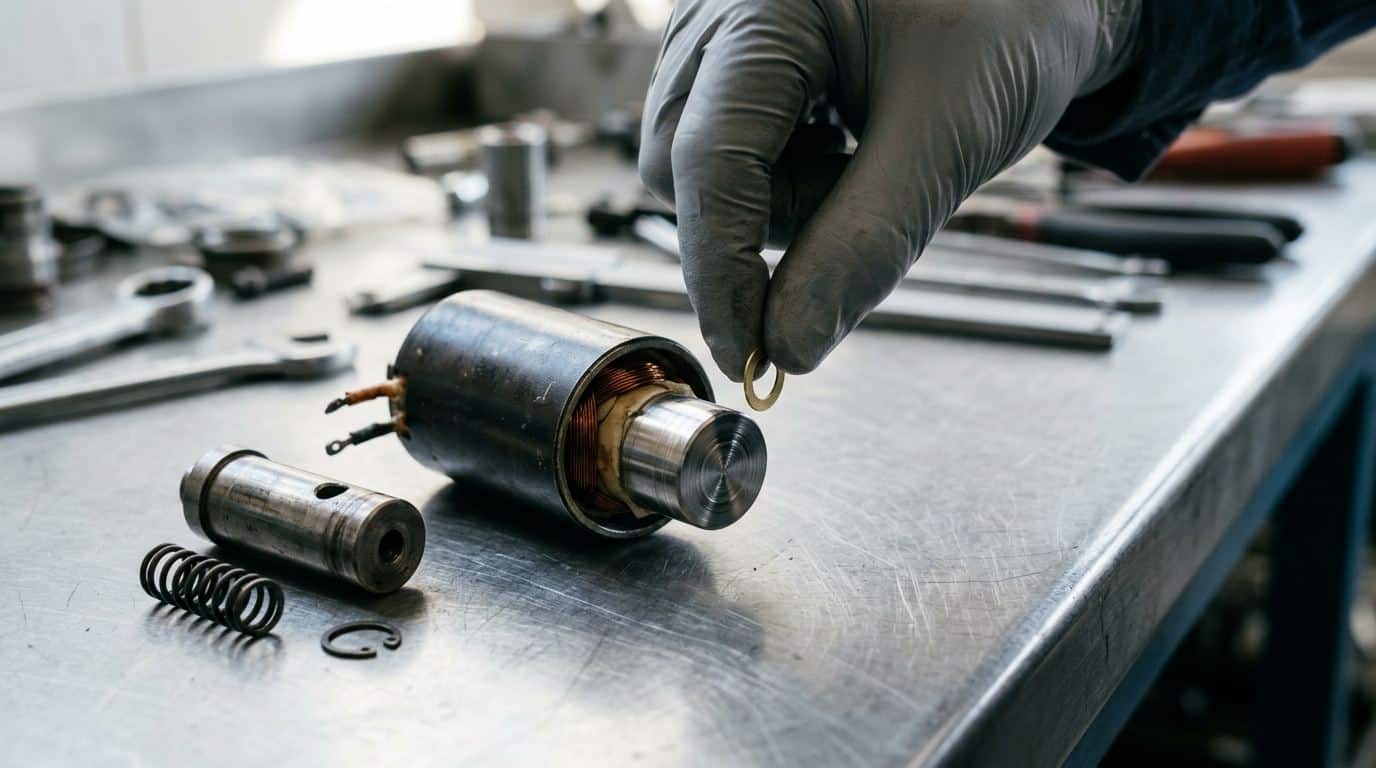
電磁鐵斷電後仍然吸住不放,最可能的原因是殘磁把推桿壓在鐵芯上,而復歸彈簧的力量已經不足以把它拉開。動手改任何東西之前,先量三件事:推桿吸合位置下的彈簧力、推桿與鐵芯之間有沒有非磁性墊片、以及失效前線圈已經通電多久。這三項就能把下面五個原因分開。
「不復歸」到底是指什麼?
這個症狀有精確定義,定義對了原因立刻收斂。真正的復歸失效是:線圈電流為零,推桿仍完全吸合不動。它不同於復歸變慢(會回但慢)、部分復歸(回到一半停住)、間歇復歸(冷機正常、熱機卡住)。
復歸變慢與間歇復歸通常指向殘磁。部分復歸通常指向機構干涉或彈簧問題。完全不動的情況,有時根本不是電磁鐵的問題——先確認線圈電流真的降到零,因為漏電的驅動電路或共用回路可能讓小電流持續保持。
五個原因怎麼分辨、各自怎麼修?
五個原因怎麼分辨
| 原因 | 症狀表現 | 能確認它的測試 |
|---|---|---|
| 殘磁 | 長時間通電後卡住;敲一下框架就鬆開 | 塞入 0.05–0.2 mm 非磁性墊片,若乾淨釋放就是它 |
| 復歸彈簧太弱 | 從第一天就穩定卡住,冷機也一樣 | 量「吸合位置」下的彈簧力,不是自由長度下的 |
| 線圈殘留電流 | 接著驅動就卡,拔掉接頭就鬆 | 在驅動指令關閉狀態下,量線圈端的電流 |
| 機構干涉 | 部分復歸;換一個安裝方向常會更嚴重 | 線圈脫離後用手推回,感受摩擦 |
| 熱膨脹 | 冷機正常,機器暖起來後卡住 | 在工作溫度下重測,不是在室溫下 |
第一個機制的完整工程解釋在 電磁鐵殘磁(Residual Magnetism)為何導致設備卡死?解析自動化設備斷電不復位的工程根源,而 電磁鐵釋放延遲?解析殘磁成因與五個關鍵設計優化方案 談的是對應的設計修改。
每個原因對應的修法
殘磁通常在「介面」解決而不是在線圈解決:一片薄的非磁性墊片、或鍍層的止擋面,維持一段最小氣隙,讓磁路永遠無法完全閉合。成本幾乎為零,而這也是多數設計從來不會遇到這個失效的原因。若介面無法更動,下一個槓桿是換成殘磁較低的軟磁鐵芯材料。
復歸彈簧太弱如果是「從一開始就發生」,那是規格問題不是磨損問題。彈簧回位力優化:如何精準控制電磁鐵的復歸動作?解決自動化卡死難題 說明復歸力該怎麼依「吸合位置的需求」而非「自由長度的數字」來計算。殘留電流是驅動電路問題——檢查續流二極體、共用接地,以及任何 PWM 保持機制。機構干涉與熱膨脹都屬於空間問題,兩者最好的攔截方式都是「在工作溫度下、以實際安裝方向」測試。
這種失效最常出現在哪些場合?
同一個機制,落在不同位置會產生完全不同的後果。在門禁與防火門上它是安全問題:斷電卻不開門?防火門與智能鎖電磁鐵的殘磁與側向力失效分析 處理的正是「斷電時門必須開、卻打不開」的情況。在緊急斷電系統中,同一個失效直接讓安全功能失效——故障安全設計的隱形陷阱:緊急斷電系統中的電磁鐵選型與殘磁控制 列出該設計要檢查什麼。
在連續動作的設備上,它變成可靠度問題:販賣機電磁鐵高頻次失效?從通電率計算到殘磁抑制的可靠性設計指南 把工作週期與殘磁抑制合在一起處理,智慧遮陽與採光系統:電磁鐵在建築自動化中的長效性與殘磁設計 則涵蓋建築自動化中長工作週期的情況。在流體控制領域,這個症狀常被誤判成流量問題——萃取壓力不穩?拆解咖啡機電磁閥的高溫殘磁與流量控制迷思 專門拆解這個混淆。至於吊掛與工件夾持,磁力吸盤安全操作指南:從斷電風險到剩磁處理的設計邏輯 說明斷電處置的設計邏輯。
Shih Shin Technology 怎麼處理復歸失效
復歸失效的現場排查有個共同特徵:測試台上正常、上線幾個月後偶發卡死。這種案子不能靠換一顆再試,要靠量測值分辨是殘磁、彈簧餘裕還是滑動面。那三個量測值一到,我們就用它判斷原因,而不是先寄一顆新的給你。
先量三個值,再決定要不要換零件
復歸失效有五種成因,而它們在現場長得很像——這也是為什麼「換一顆新的試試」常常沒解決問題,只是把它推遲。
要分辨是哪一種,三個量測值通常就夠:吸合位置下的復歸彈簧力、有沒有非磁性墊片以及它的厚度、還有失效發生之前線圈實際通電了多久。這三項齊了,多半不必再做其他測試。
三個值量好就寄 info@solenoids.com.tw,或填 RFQ 表單。工作日通常 24 至 48 小時內回覆,會指出可能的成因,以及下一個值得量的數值。如果你是在為新設備選型而不是在救既有設備,電磁鐵選型總覽才是對的起點。
常見問題
為什麼電磁鐵斷電後還是吸住不放?
因為線圈電流停止後,鐵芯仍保留一部分磁化。這個殘磁在零氣隙下產生的保持力,可能超過復歸彈簧的力量,推桿因此維持吸合。通電時間愈長、溫度愈高、磁路閉合得愈完整,這個效應愈強——這也是為什麼在止擋面加一片薄的非磁性墊片就能預防它。
防沾黏的墊片該多厚?
通常 0.05 至 0.2 mm,取決於鐵芯材料與需要克服多少保持力。愈厚釋放愈可靠,但會犧牲吸合末端的吸力,而那正是吸力曲線最陡的地方。這是要依你實際吸力需求去權衡的取捨,不是一個固定數字。
復歸失效算是製造不良嗎?
很少是。能正確吸合、也能正確保持的產品,通常製造是對的。復歸取決於「殘磁保持力」與「復歸力」之間的平衡,而這個平衡是在下規格時由墊片、鐵芯材料與彈簧決定的。它是設計參數,不是品質結果。
為什麼測試時正常、上機就失效?
兩個原因,而且常常同時發生。檯面測試通常是室溫下的短通電循環,機器則是高溫下的長循環——兩者都會增加殘磁。而且檯面測試通常把軸向擺成方便的方向,實機上重力可能正在幫忙、也可能正在阻礙復歸。
單靠換更強的復歸彈簧能解決嗎?
有時可以,但另一邊要付代價。更強的復歸彈簧在每一次吸合時都必須被克服,因此會減少行程起點的可用淨吸力——而那正是電磁鐵最弱的位置。加大最小氣隙通常是比較便宜的槓桿,因為它是去削減保持力,而不是去對抗它。


