
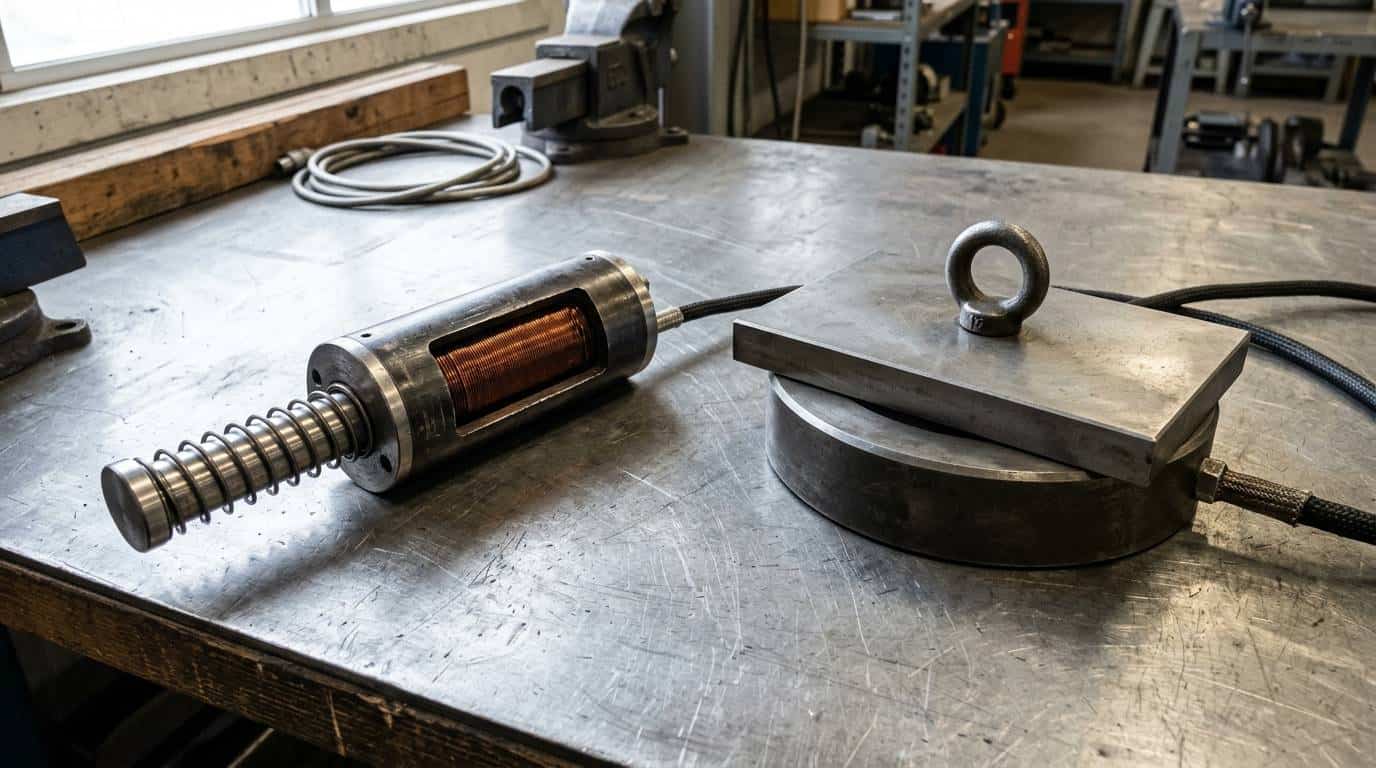
電磁鐵(致動器)移動的是自己的推桿;吸盤式電磁鐵(電磁石)自己不動,它把外部的鐵磁工件吸附在端面上。一個是以「沿行程的吸力」下規格,另一個是以「零氣隙下的保持力」下規格。應用需要有東西移動,你要的是致動器;需要有東西固定不動,你要的是吸盤式電磁鐵。
吸盤式電磁鐵和電磁鐵差在哪:移動 vs 保持
| 電磁鐵(線性致動器) | 吸盤式電磁鐵 | |
|---|---|---|
| 可動件 | 內部的推桿 | 沒有——工件本身就是銜鐵 |
| 有用的輸出 | 2 至 50 mm 行程上的吸力 | 接觸端面的保持力 |
| 額定條件 | 某個行程位置下的指定吸力 | 對特定鋼板、在零氣隙下 |
| 典型工作週期 | 瞬間或間歇 | 保持期間通常是連續 |
| 失效方式 | 線圈過溫、推桿不復歸 | 線圈過溫、斷電即失去保持 |
「電磁鐵」這個詞在口語上涵蓋兩者,而嚴格說兩者也都是電磁鐵。差別在於「會動的那個元件在哪裡」:在裝置裡面,還是在裝置外面。
為什麼型錄保持力拿不到?
為什麼最小的氣隙就會讓保持力崩掉
吸盤式電磁鐵的額定是「對指定厚度的研磨鋼板、在零氣隙下」量測的。那是最佳情況,而從那裡往下掉得非常陡:極面與工件之間零點幾公釐的油漆、鏽蝕、加工刀痕、毛邊或一片鐵屑,就能大幅降低保持力,因為氣隙主導了整個磁路的磁阻。
另外有三項工件性質,重要程度幾乎與氣隙相當。厚度——比磁路所需更薄的板材會飽和,承載的磁通比額定所假設的少。材質——低碳鋼吸得住,許多不鏽鋼幾乎吸不住。表面平整度——真正有效的是接觸面積,不是標稱極面面積。氣隙關係的詳細分析見吸盤式電磁鐵選型指南。
為什麼致動器不能單純拿來「吸住東西」
致動器可以把自己的推桿保持在吸合位置,而且因為氣隙已閉合,那個保持力很大。但它保持的是推桿、不是外部物體:負載必須以機械方式與推桿耦合,也就是需要連桿、螺栓或鎖舌。那個耦合才是設計本體。
反過來,吸盤式電磁鐵無法從有意義的距離把物體拉過來。它在幾公釐處的吸力只有額定保持力的一小部分,因此它不會「跨過空隙抓住東西」。若機構必須先閉合一段距離、再保持住,那是兩個功能:一個致動器去閉合它,加上一個鎖舌或保持磁鐵去維持它。
工作週期與熱通常才是決定性約束
吸盤式電磁鐵本質上是連續工作——機器需要它保持多久它就保持多久,可能是數小時。這使得熱預算而非吸力,成為最常迫使換更大顆的參數。一顆純粹按型錄吸力挑選、又裝在溫熱機箱裡的吸盤式電磁鐵,會先用完絕緣裕度,而不是先不夠力。
保持類應用中的致動器面對同樣問題,但有一條逃生路徑:保磁型(雙穩態)以永久磁鐵機械性地保持,只有切換狀態需要電流。當被保持的物體是外部鐵件時,除非設計中加入機械鎖舌,否則那條逃生路徑不存在。該怎麼寫出決定這件事的數字,見工作週期與溫升那篇。
釋放行為為什麼不同,而且很要緊?
致動器斷電時,復歸彈簧會把推桿推回去,而殘磁可能阻止它——這個失效模式在止擋面上有定義明確的修法。吸盤式電磁鐵斷電時,沒有任何東西會把工件推開;它只是停止保持——除非殘磁讓工件繼續黏在極面上。
在吊掛與工件夾持場合,這種殘留黏附是真實危害,因為操作者可能以為負載已經釋放。退磁電路、短暫反向脈衝、或機械式脫離裝置,是常見的解法。機制與復歸失效那篇談的是同一個,但後果不同——因為這裡沒有彈簧去克服它。
常見誤解
這幾個誤解的共同點是把「保持」的數字,拿去回答「移動」的問題。
| 常聽到的說法 | 實際上 |
|---|---|
| 吸盤式電磁鐵可以把物體吸過來。 | 只有在距離極小、阻力幾乎為零時。吸力隨氣隙急劇下降,跨不過空隙抓住負載。要先閉合一段距離再保持,那是兩個功能:一個致動器去閉合,一個保持元件去維持。 |
| 型錄上的保持力就是機構會得到的力。 | 額定是在零氣隙、對指定厚度的研磨鋼板量測的。油漆、鏽蝕、加工刀痕、太薄或已飽和的工件、不平整的接觸面都會降低有效吸力,而且衰減是陡降不是漸降。 |
| 不鏽鋼吸不住(或吸得住)。 | 取決於材質等級,而且是全有全無。肥粒鐵系與麻田散鐵系不鏽鋼具磁性;常見的沃斯田鐵系實質無磁性。要以材質等級指定,不能只寫「不鏽鋼」。 |
| 斷電之後負載一定會被釋放。 | 斷電後的殘留黏附會讓已釋放的負載看起來仍然固定著。而若負載必須在停電時仍被保持住,電磁鐵本身就是錯的元件——需要機械鎖舌、永久磁鐵式保持元件或備援電源。 |
Shih Shin Technology 兩者都做
這兩者被混用時,最常見的後果是保持力嚴重不足:拿零氣隙的型錄數字去回答「跨一段距離抓住負載」的問題。把你的實際氣隙、工件材質等級與接觸面狀況寄來,比報一個吸力數字有用得多——我們的回覆常常是「這顆適用,但你的氣隙要重新量」。
你是要把東西移過去,還是要它別動?
這兩個需求聽起來很近,但答案來自兩條完全不同的曲線。要移動,看的是張開端的吸力;要固定,看的是零氣隙下的保持力,而那個數字只有在接觸面乾淨、平整、材質對的時候才拿得到。
要移動的話,給我們行程、該行程下的所需吸力、線圈電壓與工作週期。要保持的話,我們需要的是所需保持力、工件的材質等級與厚度、接觸面的實際狀況(有沒有油漆、鏽蝕、加工刀痕),以及要保持多久。
直接回信到 info@solenoids.com.tw,或用 RFQ 表單 一次送齊,工作日 24 至 48 小時內回覆。還沒決定要走哪一條,從電磁鐵選型總覽開始比較快。


